


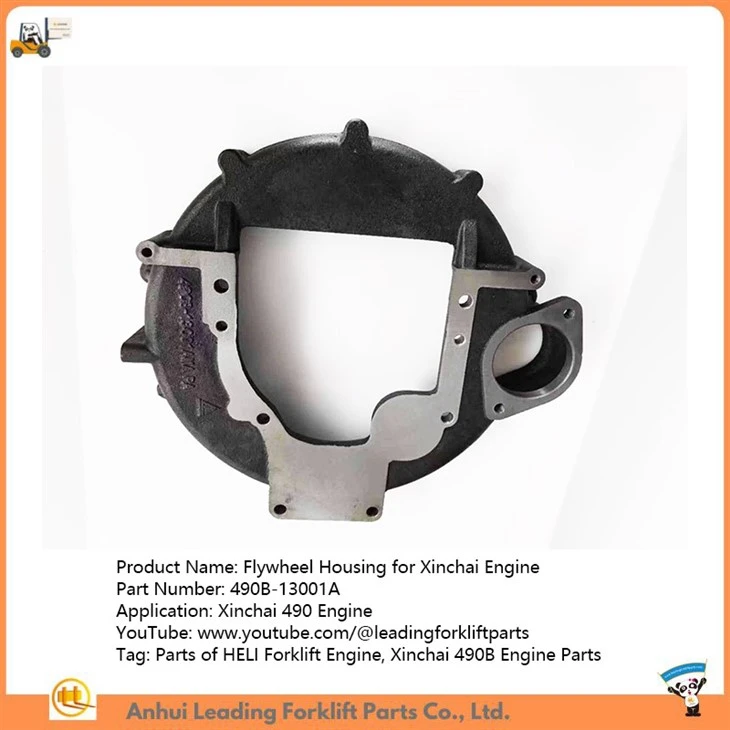


Części silnika wózka widłowego|Części silnika Xinchai 490B|Obudowa koła zamachowego do silnika Xinchai|490B-13001A
Tytuł produktu: Obudowa koła zamachowego wózka widłowego
Model produktu: 490B-13001A dla silnika Xinchai 490B


Parametry tej obudowy koła zamachowego wózka widłowego:
|
Przedmiot |
Opis |
|
Nazwa produktu |
Obudowa koła zamachowego wózka widłowego |
|
P/N |
490B-13001A |
|
Zastosowany model |
Silnik Xinchai 490B |
|
Masa netto (kg) |
12.00 |
|
Masa brutto (kg) |
12.60 |
|
Ilość w kartonie |
1 |
|
Rozmiar kartonu (cm) |
47*46*13 |
4 kluczowe kroki w produkcji obudowy koła zamachowego wózka widłowego:
Proces produkcji obudowy koła zamachowego obejmuje kilka kluczowych etapów zapewniających precyzję i jakość. Etapy te obejmują przygotowanie półwyrobu, toczenie, frezowanie i polerowanie.
Krok 1: Puste przygotowanie
Pierwszym krokiem w produkcji obudowy koła zamachowego jest przygotowanie półwyrobu. Półfabrykat to surowy, nieprzetworzony kawałek materiału, z którego zostanie uformowany produkt końcowy. Zazwyczaj półfabrykaty powstają w procesach odlewania lub kucia. Ten etap jest kluczowy, ponieważ stanowi podstawę wszystkich kolejnych operacji obróbczych.
Krok 2: Obracanie
Gotowy półwyrób podlega toczeniu. Toczenie to proces obróbki, podczas którego przedmiot obrabiany obraca się, a narzędzie tnące usuwa materiał w celu nadania mu kształtu. W przypadku obudów koła zamachowego wykonuje się różne operacje toczenia, w tym toczenie cylindryczne zewnętrzne, toczenie otworów wewnętrznych i planowanie. Operacje te zapewniają prawidłowe wymiary i jakość powierzchni obudowy.
Krok 3: Frezowanie
Po toczeniu wykonywane są operacje frezowania. Frezowanie polega na użyciu obrotowych narzędzi skrawających w celu usunięcia materiału z przedmiotu obrabianego poprzez przesuwanie narzędzia i/lub przedmiotu obrabianego. W kontekście produkcji obudów koła zamachowego frezowanie służy do tworzenia takich elementów, jak rowki i szczeliny pierścieniowe. Ten krok jest niezbędny do dodania złożonych geometrii i zapewnienia prawidłowego dopasowania i funkcjonowania części w końcowym montażu.
Krok 4: Polerowanie
Ostatnim etapem procesu jest polerowanie. Polerowanie poprawia wykończenie powierzchni i precyzję obudowy koła zamachowego poprzez użycie materiałów ściernych w celu wygładzenia powierzchni. W wózkach widłowych polerowana powierzchnia zmniejsza zużycie pomiędzy kołem zamachowym a tarczą sprzęgła, zwiększając w ten sposób trwałość i wydajność wózka widłowego.
Każdy z tych etapów jest niezbędny do osiągnięcia wysokiej precyzji i jakości wymaganej w przypadku obudów koła zamachowego, przyczyniając się do bezpieczeństwa i stabilności operacji wózków widłowych.
Popularne Tagi: części silnika wózka widłowego|części silnika xinchai 490b|obudowa koła zamachowego do silnika xinchai|490b-13001a, Chiny, producenci, dostawcy, fabryka, wózek widłowy HELI, wózek widłowy CHL, wózek widłowy JAC, wózek widłowy Hangcha, wózek widłowy HELI 3 ton, wózek widłowy HELI na sprzedaż
Może ci się spodobać również


Wyślij zapytanie